


准备好领略绗磨管45#精拔杆源厂定制产品的风采了吗?我们为您准备的视频将带您走进产品的世界,让您感受它的独特之处。
以下是:黄冈蕲春绗磨管45#精拔杆源厂定制的图文介绍
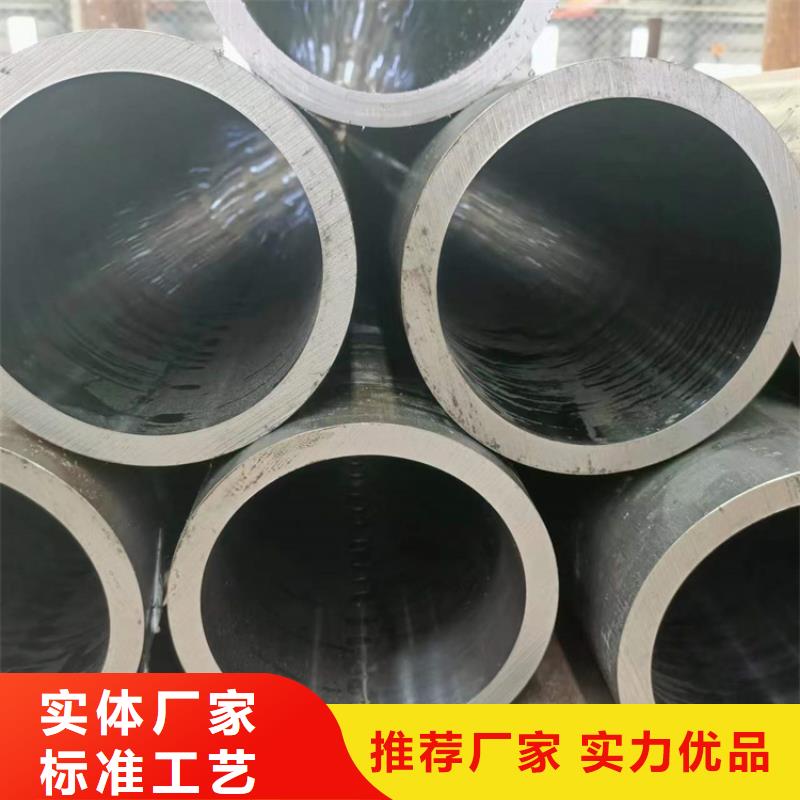
黄冈蕲春自古以来在国内享有“【黄冈蕲春本地附近304气缸缸筒、蕲春本地附近Q355B缸筒、黄冈蕲春45#镀铬棒】之乡”之美誉。具有历史悠久,技术先进,管理完善,生产发达的【黄冈蕲春本地附近45#气缸缸筒、蕲春90*80珩磨管、蕲春本地附近160*140珩磨管】行业。我们的【蕲春45#精拔杆、黄冈蕲春就近140*125珩磨管】产品则发展了这一优势,在积累了多年设计、制造的基础上,采用了新结构,新技术,新工艺和优质的【蕲春本地45#调质镀铬棒、黄冈蕲春本地附近114*90珩磨管】材料,九冶管业(黄冈市蕲春县分公司)的【黄冈蕲春本地附近316不锈钢珩磨管、蕲春27SiMn珩磨管厂】产品具有设计合理,价格优惠的特点。


无论用何种加工方法加工,在零件表面总会留下微细的凸凹不平的刀痕,出现交错起伏的峰谷现象, 滚压加工原理:它是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。 绗磨管几大优点:1、提高表面粗糙度,粗糙度基本能达到Ra≤0.08µm左右。 2、修正圆度,椭圆度可≤0.01mm。 3、提高表面硬度,使受力变形,硬度提高HV≥4° 4、加工后有残余应力层,提高疲劳强度提高30%。 5、提高配合质量,减少磨损,延长零件使用寿命,但零件的加工费用反而降低。


小口径绗磨管尺寸偏差的计算方法1.小口径珩磨管检查台作用在成品检查台上,对称品合金钢管要逐支进行管径、壁厚的测量,精密管,同时进行内外表面质量的检查。2.小口径珩磨管尺寸偏差的计算方法—小口径珩磨管外径偏差的计算正偏差=(D 大-D 公)/D 公×负偏差=(D 小-D 公)/D 公×外径公差范围=正偏差+负偏差3.小口径珩磨管壁厚偏差计算正偏差(+△S)= S max ? S公 × S公 S max ? S公 S公 ×负偏差(-△S)= 壁厚公差范围=正偏差+负偏差


无论用何种加工方法加工,在零件表面总会留下微细的凸凹不平的刀痕,绗磨管出现交错起伏的峰谷现象, 滚压加工原理:它是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。珩磨管精密管液压油缸管油缸缸筒所用的钢管材质珩磨管、精密管、液压油缸管、油缸钢筒所用的钢管材质:标准:GB8713-